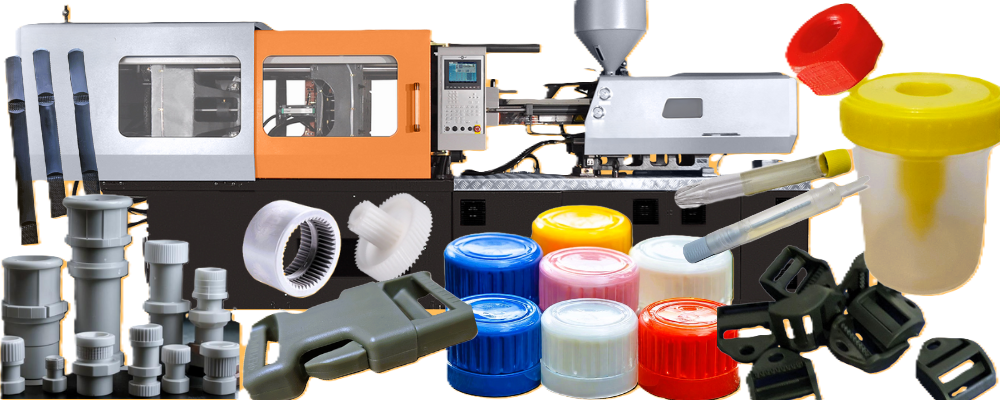
Безусловным лидером в пластиковой промышленности является литье пластмасс в пресс-формы. Этот процесс обеспечивает выпуск миллионов деталей ежедневно — от микроскопических шестерён до крупных автомобильных панелей. Причина столь широкого распространения кроется в уникальном сочетании экономической эффективности, технических возможностей и стабильности качества, которые недостижимы для альтернативных способов обработки пластмасс.
Техническое превосходство: точность и сложность геометрии
Микронная точность размеров
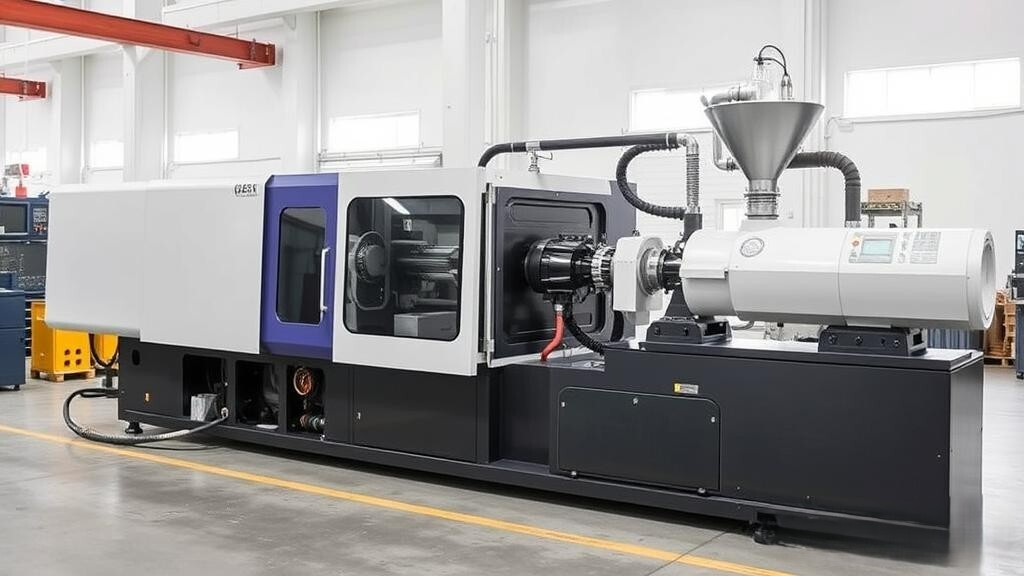
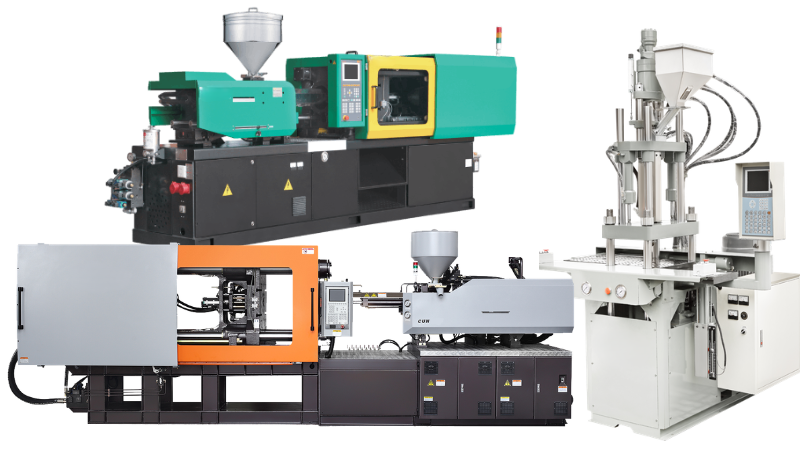
Одним из решающих преимуществ технологии является способность обеспечивать исключительную точность геометрических параметров готовых деталей. Термопластавтоматы — позволяет выдерживать допуски в пределах ±0,02–0,05 мм без дополнительной механической доработки. Такая точность достигается с помощью управления давления, температурой, а также скоростью впрыска на каждом этапе цикла. Высокая повторяемость размеров от отливки к отливке - еще одно важное преимущество в производстве взаимозаменяемых компонентов в крупносерийных сборках. Качество поверхности отливок часто соответствует 6–7 классу шероховатости, исключая финишные операции.
Реализация сложнейших конфигураций
Метод позволяет формовать детали с поднутрениями, резьбовыми элементами, тонкостенными перемычками, глубокими полостями, которые невозможно или крайне дорого получить другими способами. Конструктор получает практически неограниченную свободу при проектировании, поскольку ограничения накладывает лишь возможность извлечения отливки из формы. Использование раздвижных сердечников, гидравлических или пневматических выталкивателей расширяет эти границы до уровня, недоступного для литья металлов или экструзии. Сложная геометрия достигается за счёт продуманной литниковой системы, а также многозонного температурного контроля, обеспечивающих равномерное заполнение даже самых тонких сечений. Это особенно важно для изделий с переменной толщиной стенки, где требуется предотвращение воздушных включений или усадочных раковин.
Литье под давлением пластмасс не ограничиваются просто формованием, а даёт возможность создавать детали с интегрированными резьбовыми вставками, контактными группами или уплотнителями прямо в процессе формования. Это снижает уменьшает риск ошибок при монтаже.
Литье под давлением пластмасс не ограничиваются просто формованием, а даёт возможность создавать детали с интегрированными резьбовыми вставками, контактными группами или уплотнителями прямо в процессе формования. Это снижает уменьшает риск ошибок при монтаже.
Экономические преимущества: от скорости до масштаба
Высочайшая производительность
Главный экономический козырь технологии — скорость цикла, измеряемая секундами для большинства типовых изделий. Современные ТПА способны выдавать от 500 до 20 000 и более отливок в час в зависимости от размеров детали, а также количества гнёзд в форме. Такая производительность обеспечивает низкую себестоимость единицы продукции даже при многосменной работе оборудования.
Основные факторы высокой скорости:
Основные факторы высокой скорости:
- Быстрый разогрев и охлаждение оснастки за счёт интенсивной циркуляции жидкости;
- Автоматизированный съём отливок с помощью роботизированных систем;
- Минимальные времена смыкания — размыкания пресс-форм;
- Параллельное выполнение операций пластикации и впрыска.
Снижение материалоёмкости и отходов
Технология отличается высокой эффективностью использования сырья, поскольку расплавленный полимер практически полностью заполняет полость формы, оставляя минимум отходов в литниковой системе. Литники и облой могут быть переработаны дроблением, а потом возвращены в цикл в качестве вторичного сырья в смеси с первичным материалом.
Применение безлитниковых систем (горячеканальных) позволяет полностью исключить потери материала на литниковых каналах, что выгодно для дорогих полимеров, а также конструкционных пластиков. В этом случае каждый грамм сырья идёт непосредственно на изготовление детали, а не в утиль.
Применение безлитниковых систем (горячеканальных) позволяет полностью исключить потери материала на литниковых каналах, что выгодно для дорогих полимеров, а также конструкционных пластиков. В этом случае каждый грамм сырья идёт непосредственно на изготовление детали, а не в утиль.
Энергоэффективность и автоматизация
Современные термопластавтоматы оснащаются серво-гидравлическими и полностью электрическими приводами, которые существенно снижают энергопотребление по сравнению с устаревшими гидравлическими машинами. Электрические системы потребляют на 40–70% меньше электроэнергии, что особенно заметно при длительных циклах выдержки под давлением. Это уменьшает операционные расходы производства, а главное, повышает общую рентабельность.
Материальное разнообразие и гибкость производства
Широчайший спектр полимеров
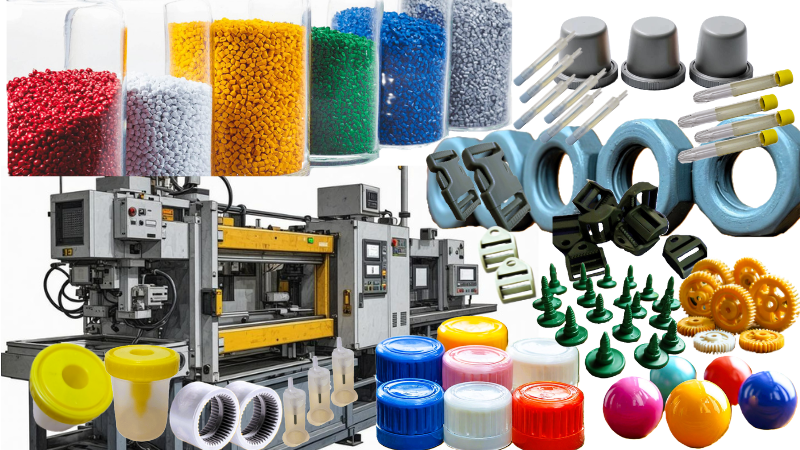
Технология позволяет перерабатывать практически все известные термопластичные материалы — от дешёвых полиолефинов до дорогостоящих полиэфирэфиркетонов или полиамидов.
Каждый полимер требует своей температурно-скоростной настройки, но базовая схема процесса остаётся неизменной, что делает оборудование универсальным. Это даёт возможность быстро переходить с одного сырья на другое при смене номенклатуры, минимизируя простой.
Основные виды материалов:
Каждый полимер требует своей температурно-скоростной настройки, но базовая схема процесса остаётся неизменной, что делает оборудование универсальным. Это даёт возможность быстро переходить с одного сырья на другое при смене номенклатуры, минимизируя простой.
Основные виды материалов:
- Полиэтилен и полипропилен — для упаковки;
- Полиамиды — для нагруженных деталей в машиностроении;
- Поликарбонаты — для прозрачных оптических или защитных элементов;
- АБС-пластики — для корпусов бытовой и электронной техники;
- Стеклонаполненные композиции — для высокопрочных конструкционных изделий.
Особое преимущество метода — возможность вводить в полимерную матрицу армирующие волокна, минеральные наполнители, а также модифицирующие добавки. Это позволяет целенаправленно улучшать механические, термические и электрические свойства готовых отливок, приближая их по характеристикам к металлам и сплавам.
Качество и долговечность литых изделий
Отсутствие внутренних дефектов
Благодаря контролируемому давлению на всех этапах — от впрыска до выдержки — технология обеспечивает минимальную пористость, а главное - высокую плотность отливок. Расплавленный материал равномерно заполняет все участки полости, а компенсационная выдержка предотвращает образование усадочных раковин. Это даёт готовые детали с предсказуемыми механическими свойствами, что критично для ответственных применений. В результате пластмассовые изделия демонстрируют высокую усталостную прочность и стабильность размеров в процессе эксплуатации.
Высокая поверхностная чистота
Литьевой метод даёт возможность получать поверхности, которые не требуют финишной обработки — полировки, шлифовки или окрашивания (если цвет заложен в материал). Использование зеркальных вставок в пресс-формах позволяет добиваться глянца, сравнимого с гальваническим покрытием, что широко применяется в производстве оптических элементов или декоративных панелей. Текстурирование поверхности при помощи химического или электроэрозионного травления полости формы переносит на пластмассу рисунок любой сложности — от имитации кожи до микрорельефа для рассеивания света. Это расширяет дизайнерские возможности и сокращает затраты на последующий декор. Качество поверхности влияет на эксплуатационные свойства, включая гидравлическое сопротивление, а также адгезию при металлизации.
Устойчивость к внешним воздействиям
Оптимально выбранный полимер и корректно настроенный режим переработки обеспечивают литым деталям стойкость к агрессивным средам, ультрафиолетовому излучению или перепадам температур. Это позволяет использовать пластмассовые компоненты в открытых конструкциях, под капотом автомобилей или в химической промышленности. Применение стабилизирующих добавок многократно увеличивает срок службы изделий в тяжёлых условиях эксплуатации. Метод позволяет создавать детали с градиентными свойствами — например, с более твёрдой наружной поверхностью и вязкой сердцевиной — посредством специальных режимов охлаждения. Это даёт преимущество перед металлами, где свойства однородны по сечению.
Эксплуатационные плюсы и быстрая окупаемость
Снижение веса и расхода энергии
Пластмассовые детали весят в среднем в 4–6 раз меньше стальных, а также в 2–3 раза легче алюминиевых аналогов, что даёт экономию топлива и электроэнергии в конечных устройствах. Литьё пластмасс под давлением позволяет замещать металлические сплавы без потери прочности за счёт рациональной геометрии — рёбра жёсткости и капсульные конструкции компенсируют меньший модуль упругости. Такой подход нередко оказывается более экологически чистым, поскольку производство полимеров требует меньше воды и не связано с выбросами тяжёлых металлов.
Возможность вторичной переработки
Принципиальная рециклируемость термопластов позволяет измельчать и повторно использовать бракованные отливки, облой и даже отработавшие детали. Некоторые производители строят замкнутые циклы, где все отходы сразу возвращаются в процесс через дробильно-агломерационные линии, установленные непосредственно у термопластавтоматов. Это практически полностью исключает потери материала, а главное, сокращает расходы на утилизацию. Таким образом, технология соответствует современным принципам циркулярной экономики.
Низкая энергоёмкость переработки
По сравнению с литьём металлов или обработкой сплавов резанием, переработка пластмасс требует существенно меньших температур (обычно 180–320°C против 700–1500°C для сталей) и не предполагает фазовых переходов, связанных с плавлением кристаллических структур. Это сокращает энергопотребление на единицу готовой продукции в среднем в 3–5 раз. С учётом того, что ТПА работают в автоматическом режиме с высоким КПД, удельные затраты энергии на 1 кг отливок составляют всего 0,5–1,2 кВт/ч, тогда как в металлургии этот показатель существенно выше. Низкая энергоёмкость способствует снижению углеродного следа производства.
Материальная выгода
Помимо высокой производительности и низкой энергоёмкости, метод обеспечивает ощутимую материальную выгоду. Практика показывает, что при правильно организованном производстве стартовые вложения, особенно для крупносерийных изделий, окупаются уже через несколько месяцев непрерывной работы. Это делает технологию финансово привлекательной, позволяя быстро возвращать вложенные средства и направлять их на дальнейшее развитие.
Совокупность перечисленных факторов — точность, производительность, гибкость, экономичность и экологичность — делает литье пластмасс под давлением безусловным лидером в мире производства пластиковых изделий.
Ни один другой метод не обеспечивает такого баланса между сложностью геометрии, скоростью цикла и экономической выгодой. Преимущества технологии проявляются на всех уровнях — от разработки нового изделия до его утилизации после окончания срока службы. Можно уверенно констатировать, что метод остаётся «золотым стандартом» индустрии пластмасс, а его сильные стороны будут только укрепляться с появлением новых материалов и интеллектуальных систем управления.
Совокупность перечисленных факторов — точность, производительность, гибкость, экономичность и экологичность — делает литье пластмасс под давлением безусловным лидером в мире производства пластиковых изделий.
Ни один другой метод не обеспечивает такого баланса между сложностью геометрии, скоростью цикла и экономической выгодой. Преимущества технологии проявляются на всех уровнях — от разработки нового изделия до его утилизации после окончания срока службы. Можно уверенно констатировать, что метод остаётся «золотым стандартом» индустрии пластмасс, а его сильные стороны будут только укрепляться с появлением новых материалов и интеллектуальных систем управления.
